- 2172
- 产品价格:9.00 元/个 起
- 发货地址:广东东莞清溪 包装说明:不限
- 产品数量:9999.00 个产品规格:不限
- 信息编号:168324317公司编号:21786137
- 刘经理 微信 18676216765
- 进入店铺 在线留言 QQ咨询 在线询价
东莞石碣镇模具镜面抛光厂 模具镜面抛光材料
- 相关产品:
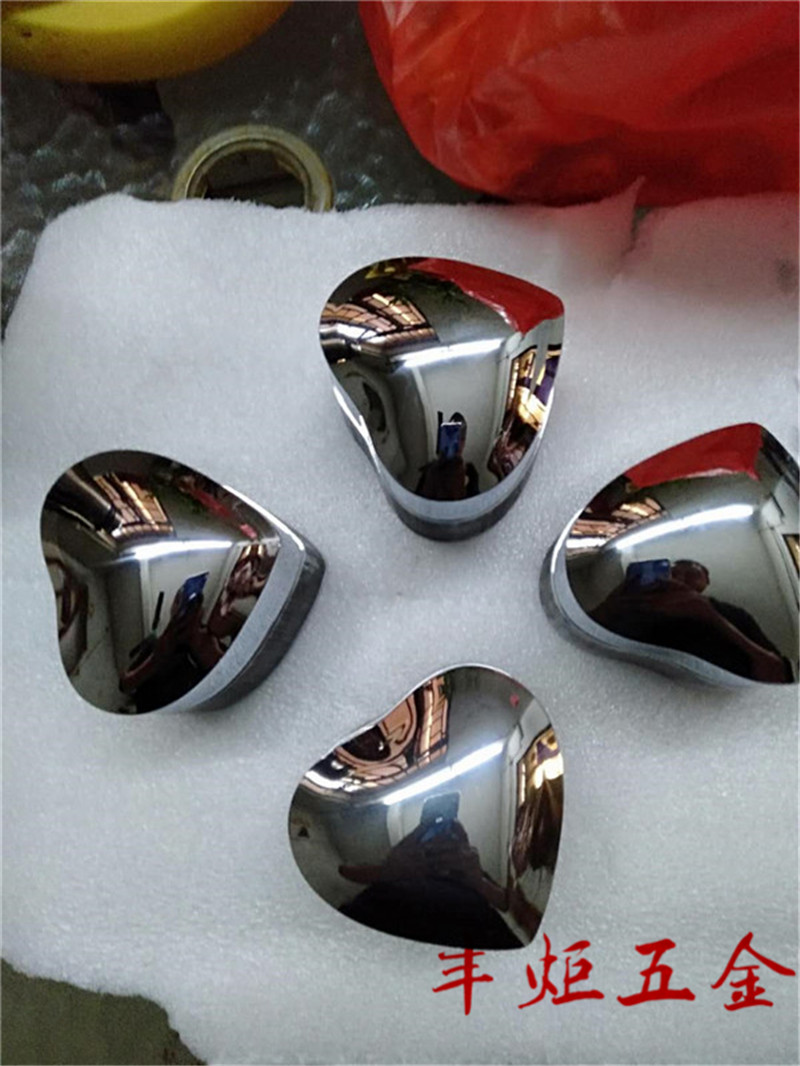
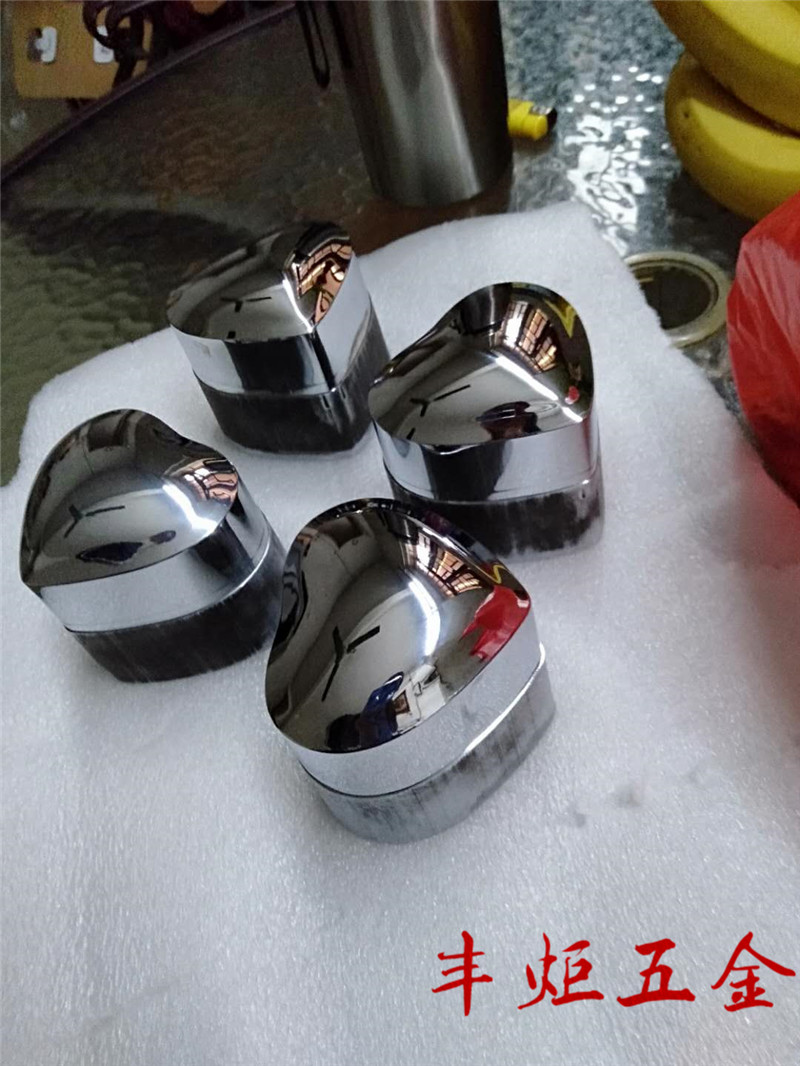
加工定制:是工件材质:金属具体价格:电话咨询可售卖地:全国产地:广东 东莞加工周期:咨询客服打样周期:咨询客服电镀类型:模具镜面抛光
企业文化体现了企业在长期的生产经营中形成的群体意识、观念、道德准则、行为规范、企业经营等。是企业在市场竞争中立于不败之地的不竭动力,将日益成为企业的"生命之泉"。
电解抛光基本原理与化学抛光相同,即靠选择性的溶解材料表面微小凸出部分,使表面光滑。与化学抛光相比,可以消除阴极反应的影响,效果较好。
电化学抛光过程分为两步:
(1)宏观整平 溶解产物向电解液中扩散,材料表面几何粗糙下降,Ra>1μm。
(2)微光平整 阳极较化,表面光亮度提高,Ra<1μm。
要想获得高质量的抛光效果,重要的是要具备有高质量的油石、砂纸和钻石研磨膏等抛光工具和品。而抛光程序的选择取决于前期加工后的表面状况,如机械加工、电火花加工,磨加工等等。机械抛光的一般过程如下:
①粗抛:经铣、电火花、磨等工艺后的表面可以选择转速在35 000—40 000 rpm的旋转表面抛光机或超声波研磨机进行抛光。常用的方法有利用直径Φ3mm、WA # 400的轮子去除白色电火花层。然后是手工油石研磨,条状油石加煤油作为润滑剂或冷却剂。一般的使用顺序为#180 ~ #240 ~ #320 ~ #400 ~ #600 ~ #800 ~ #1000。 油石抛光方法,这个作业是重要的高难度作业,根据加工品的不同规格,分别约70度的角位均衡的进行交叉研磨。理想的往返范围约为40毫米~70毫米。油石作业也会根据加工品的材质而变化。许多模具制造商为了节约时间而选择从#400开始。
模具镜面抛光的水平要求比较高,要达到这种标准就得要求模具抛光师傅是从事模具抛光行业很多年,并且技术水平比较高的模具抛光市师傅来进行操作。技术过关的师傅通常能够看得到一些边边角角其他人不容易看到的地方,并且手法也比较的细致。
大型的模具抛光所采用的机器是由日本进口的超声波研磨抛光机器,同时省模的砂纸也是由欧美进口的,也正是这一套高质量的设备才帮助贵华做到镜面效果。
影响模具抛光质量因素:
由于机械抛光主要还靠人工完成,所以抛光技术目前还影响抛光质量主要原因。
模具材料、抛光前表面状况、热处理工艺等有关。
优质钢材获得良好抛光质量前提条件,如果钢材表面硬度不均或特性上有差异,往往会产生抛光困难。钢材各种夹杂物气孔都不利于抛光。
抛光是镀层表面或零件表面—道工序,其目的是要消除在磨光工序后还残留在表面上的细微磨痕。抛光面应该是平整、光亮、无痕、无浮雕、无坑、无金属扰乱层的似镜面状态的表面。经过磨光与抛光后的磨面变化。